Artykuł sponsorowany
Dlaczego drut i gaz osłonowy decydują o jakości spoin w certyfikowanej produkcji MIG/MAG
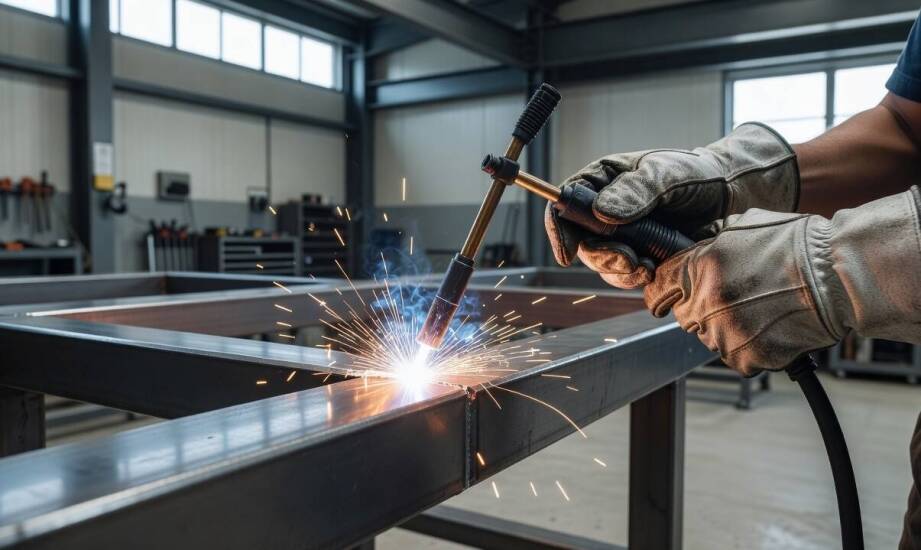
W produkcji wielkogabarytowych konstrukcji stalowych lico spoiny może idealnie spełniać podstawowe wymagania wizualne, co jednak nie gwarantuje poprawnej struktury wewnętrznej. Certyfikowana produkcja przemysłowa narzuca zupełnie inne standardy weryfikacji detali. Każdy wykonany element spawany musi bezbłędnie obronić się podczas surowej analizy w dokumentacji jakości oraz w trakcie ostatecznego odbioru partii produkcyjnej przez inspektorów. Estetycznie wyglądająca spoina często maskuje mikropęknięcia, groźne pęcherze gazowe lub niebezpieczne braki przetopu w grani. Inżynierowie oraz specjaliści z zakresu badań nieniszczących szczegółowo weryfikują poszczególne parametry, aby zapobiec konieczności prowadzenia kosztownych napraw. Osiągnięcie pełnej poprawności wymaga idealnego zgrania materiału dodatkowego z odpowiednią atmosferą gazową oraz parametrami prądowymi.
Przeczytaj również: Zalety konstrukcji stalowej hali w budowie obiektów przemysłowych
Wpływ materiału dodatkowego na metalurgię i stabilność łuku
Skład chemiczny drutu spawalniczego determinuje strukturę metalurgiczną powstającego stopiwa i bezpośrednio warunkuje właściwości mechaniczne całego połączenia. Niewłaściwy dobór materiału dodatkowego w stosunku do stopu bazowego podnosi ryzyko poważnych niezgodności. Pojawiają się wówczas pęknięcia gorące, kruchość wodorowa lub niewystarczająca wytrzymałość zmęczeniowa, które szybko wychwytuje kontrola jakości. Średnica zastosowanego drutu reguluje gęstość prądu oraz głębokość wtopienia w materiał rodzimy. Parametr ten wpływa na ostateczny charakter przenoszenia kropli metalu w łuku elektrycznym, co decyduje o stabilności całego procesu. Właściwie dobrana grubość drutu litego ułatwia spawaczowi kontrolę nad płynnym jeziorkiem, zwłaszcza podczas łączenia elementów o zróżnicowanej grubości ścianek w pozycjach wymuszonych.
Przeczytaj również: Jakie są najczęstsze błędy przy wyborze rur PEX do instalacji?
Przemysłowe spawanie MIG wymaga absolutnego rygoru w kwestii fizycznego przygotowania krawędzi łączonych elementów. Jakość połączenia zależy od rygorystycznego doboru klasy drutu do warunków pracy przyszłej konstrukcji oraz od utrzymania wysokiej higieny całego procesu. Powierzchnia stalowego detalu przed zajarzeniem łuku musi zostać dokładnie oczyszczona z tlenków, resztek smarów, rdzy i wilgoci. Wdrażanie certyfikowanej produkcji oznacza, że każda fizyczna i chemiczna właściwość drutu musi ściśle odpowiadać zapisom w zatwierdzonej dokumentacji technologicznej.
Przeczytaj również: W jaki sposób producent szamb betonowych dostosowuje ofertę do potrzeb różnych klientów?
Rola osłony gazowej w redukcji porowatości spoiny
Gaz osłonowy pełni kluczową funkcję izolacyjną, ponieważ chroni płynne jeziorko spawalnicze przed destrukcyjnym działaniem tlenu i azotu z powietrza atmosferycznego. Brak stabilnego wypływu gazu z dyszy wywołuje natychmiastową porowatość stopiwa oraz głębokie utlenianie nagrzanej powierzchni metalu. Obecność pęcherzy gazowych wewnątrz spoiny dyskwalifikuje detal podczas badań radiograficznych i znacząco obniża nośność węzła konstrukcyjnego. Wybór odpowiedniego medium osłonowego wpływa również na kształt wtopienia oraz profil geometryczny spoiny pachwinowej lub czołowej.
Łączenie węglowych stali konstrukcyjnych opiera się na precyzyjnie dobranych mieszankach gazowych, które stabilizują przebieg zjawisk cieplnych. Zastosowanie mieszaniny w proporcji 75–80% Ar / 20–25% CO2 skutecznie redukuje powstawanie odprysków i wyraźnie poprawia gładkość lica spoiny w stosunku do pracy w czystym dwutlenku węgla. Czysty CO2 generuje bardzo niestabilny, grubokroplowy przepływ metalu i uniemożliwia wejście w optymalny łuk natryskowy. Wymusza to na zakładzie produkcyjnym wprowadzanie dodatkowych, kosztownych operacji szlifowania powierzchni przed etapem malowania antykorozyjnego.
Wdrożenie konkretnego detalu do produkcji uregulowanej normą EN 1090 wymaga ścisłego uzgodnienia materiałów ze specyfikacją procedury spawalniczej (WPS). Dokument inżynieryjny precyzyjnie określa dopuszczalny skład gazu osłonowego, certyfikowany typ drutu oraz ramy dla parametrów elektrycznych, takich jak napięcie czy prędkość podawania spoiwa.
Spółka Estimet realizuje zaawansowane procesy łączenia stali nierdzewnej oraz stopów aluminium, bazując na rygorystycznych systemach jakości. Zakładowa kontrola produkcji w takich przedsiębiorstwach narzuca ciągłe monitorowanie zgodności parametrów rzeczywistych z zatwierdzonymi wytycznymi, co gwarantuje wysoką powtarzalność seryjną.
Ostateczna jakość spoin w profesjonalnej produkcji przemysłowej zależy od spójności materiału dodatkowego, optymalnej atmosfery gazowej oraz stabilnej dynamiki łuku. Błędy popełnione na etapie doboru gazu czy drutu rzutują na całą strukturę metalurgiczną i nie dają się zrekompensować samą zmianą napięcia czy posuwu. Zakłady realizujące zlecenia dla wymagających sektorów gospodarki opierają się na bezwzględnym przestrzeganiu zatwierdzonych procedur spawalniczych. Świadome zarządzanie właściwościami drutu i gazu pozwala skutecznie ograniczyć liczbę braków produkcyjnych i sprawnie przejść formalny proces certyfikacji gotowej konstrukcji stalowej.
Kategorie artykułów
Polecane artykuły

Proces windykacji należności sądowych
Windykacja należności sądowych to kluczowy element w procesie odzyskiwania zobowiązań finansowych. Znaczenie windykacji polega na zapewnieniu, że wierzyciele odzyskują swoje należności, a dłużnicy wywiązują się ze swoich zobowiązań. Proces ten obejmuje różne etapy, takie jak dochodzenie roszczeń, ne

Uszczelnienia łodzi – jakie materiały najlepiej sprawdzają się w trudnych warunkach?
Uszczelnienia odgrywają kluczową rolę w zapewnieniu bezpieczeństwa i trwałości jednostek pływających. W trudnych warunkach eksploatacji, takich jak zmienne temperatury, wilgoć czy promieniowanie UV, odpowiedni wybór materiałów staje się niezbędny. Dzięki temu uszczelnienia w łodziach mogą skutecznie